

Introdução
A escolha de um elastômero termoplástico de grau alimentício muitas vezes se resume a uma pergunta aparentemente simples: natural ou transparente? Essa escolha afeta mais do que a aparência, influenciando a formulação do polímero, o comportamento durante o processamento, o desempenho mecânico e a facilidade com que uma peça pode atender aos requisitos de contato com alimentos. Em aplicações como vedações, tubos e componentes flexíveis, as propriedades ópticas também podem indicar compensações em termos de rigidez, densidade e durabilidade em uso final. Este artigo explica as diferenças práticas entre os graus de TPE natural e transparente, onde cada opção apresenta melhor desempenho e os principais fatores que engenheiros e compradores devem considerar antes de tomar uma decisão sobre o material.
Elastômeros termoplásticos naturais versus transparentes de grau alimentício
A especificação de Elastômeros termoplásticos de grau alimentício envolve decisões críticas relativas à arquitetura do polímero, conformidade regulamentar e propriedades ópticasOs engenheiros precisam navegar por uma complexa matriz de características de materiais para garantir que o elastômero selecionado atenda tanto aos requisitos funcionais quanto aos rigorosos protocolos de segurança alimentar. Normalmente disponíveis em faixas de dureza que variam de 35A a 60D, esses materiais oferecem um equilíbrio ideal entre flexibilidade e integridade estrutural. A matriz de decisão inicial frequentemente impõe uma escolha entre graus naturais (translúcidos a opacos) e transparentes, uma seleção que altera fundamentalmente a estratégia de formulação e os parâmetros de processamento subsequentes.
Embora ambas as variantes sejam projetadas para serem inodoras, ecológicas e atóxicas, suas formulações distintas determinam onde elas se destacam em ambientes comerciais e industriais de contato com alimentos. Desde vedações moldadas por injeção para recipientes de armazenamento de alimentos até tubos extrudados para bebidas, a transparência óptica do elastômero raramente é apenas uma escolha estética; ela está intrinsecamente ligada à composição química interna do material. gravidade específicae limitações mecânicas. Compreender a dicotomia entre graus naturais e transparentes é o primeiro passo para otimizar os ciclos de vida dos produtos e mitigar o risco de não conformidade regulamentar.
Principais diferenças visuais e funcionais
A principal diferença entre os graus natural e transparente reside em suas propriedades ópticas e nas estratégias de composição subjacentes. Os graus transparentes são projetados para maximizar a transmissão de luz, muitas vezes atingindo níveis de transparência superiores a 85%, enquanto minimizam a dispersão interna da luz e a opacidade. Para alcançar essa pureza óptica, os fabricantes devem utilizar copolímeros de bloco estirênicos hidrogenados altamente refinados (como o SEBS premium) misturados com componentes cuidadosamente selecionados. óleos minerais brancosEssas formulações transparentes proíbem estritamente a inclusão de cargas inorgânicas opacas, o que inerentemente reduz sua densidade específica para uma faixa típica de 0,89 a 0,90 g/cm³.
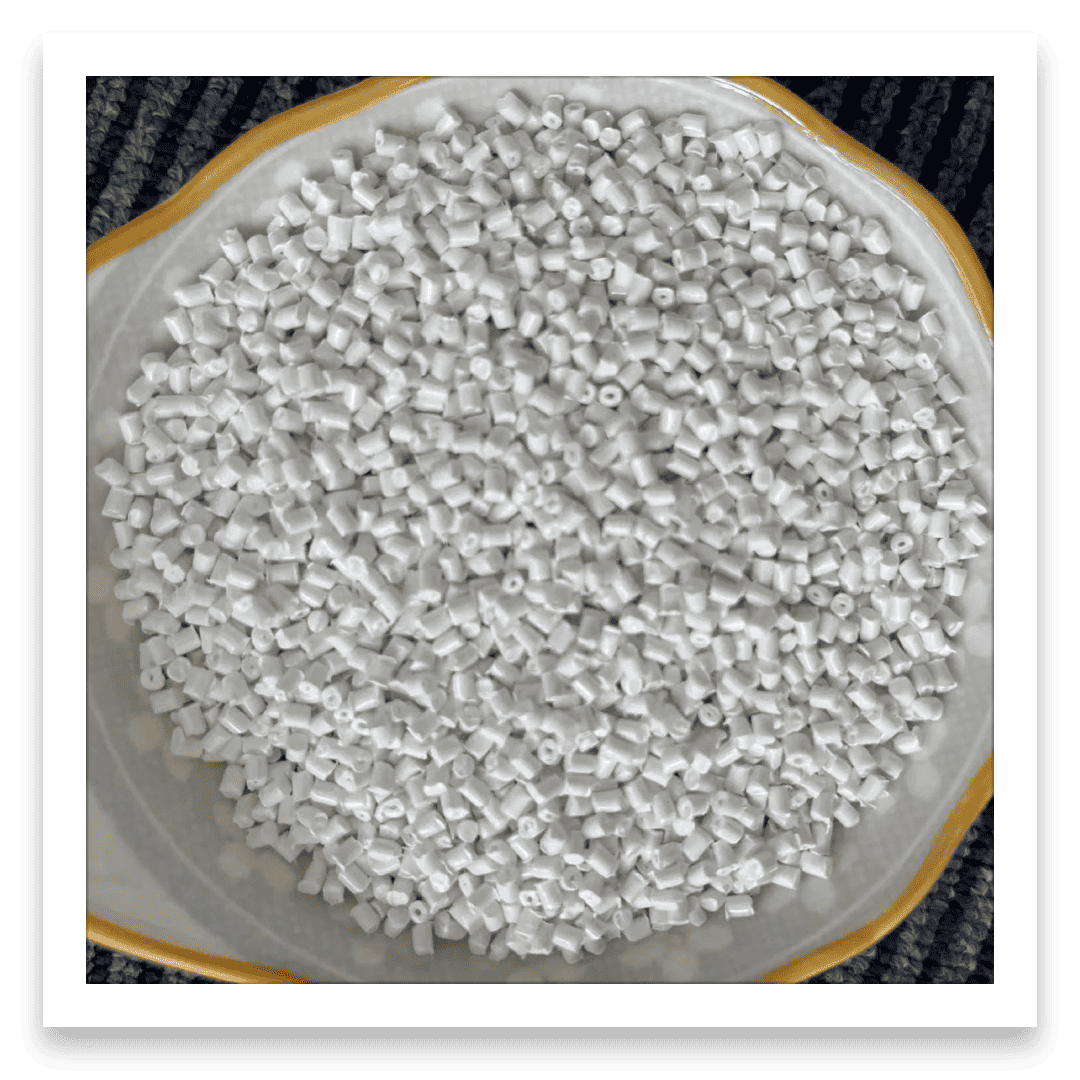
Por outro lado, graus naturais de Elastômeros termoplásticos São formulados sem a exigência rigorosa de transparência óptica, resultando em uma aparência translúcida a opaca, de cor branco-sujo. Essa flexibilidade óptica permite que os fabricantes de compostos introduzam cargas funcionais, como carbonato de cálcio ou talco, que aumentam a rigidez estrutural e alteram a condutividade térmica. A inclusão desses aditivos normalmente eleva a densidade específica dos graus naturais para entre 0,93 e 1,01 g/cm³. Além disso, os graus naturais utilizam um espectro mais amplo de polímeros base e compatibilizantes, proporcionando aos engenheiros maior flexibilidade para ajustar a sensação tátil, as características de aderência e a resistência ao rasgo do componente final.
Aplicações que impulsionam a seleção antecipada
Os requisitos da aplicação frequentemente ditam a qualidade óptica muito antes da finalização das especificações mecânicas. Transparente TPE As formulações são amplamente especificadas para aplicações onde o monitoramento do nível de fluidos, a verificação da limpeza ou um apelo estético superior são fundamentais. Por exemplo, na fabricação de colheres macias para bebês, moldes para cubos de gelo e anéis de vedação transparentes para armazenamento de alimentos, a capacidade do usuário final de inspecionar visualmente o produto quanto à higiene é um diferencial crucial. A alta transparência também torna esses materiais altamente receptivos a corantes translúcidos personalizados, permitindo designs de produtos vibrantes, semelhantes ao vidro, sem comprometer a segurança alimentar.
Por outro lado, os materiais naturais predominam em aplicações onde a robustez estrutural, a compatibilidade com sobremoldagem e a relação custo-benefício superam a necessidade de transparência. Exemplos típicos incluem cestos de drenagem dobráveis, bandejas para carne e rolhas de garrafa de vinho de alta resistência. Em conjuntos multimateriais, como adesivos para revestimento de tábuas de corte em PP e PE ou alças de garrafa, os materiais naturais proporcionam perfis de adesão superiores e capacidades de intertravamento mecânico. Como as formulações naturais toleram uma gama mais ampla de cargas de reforço, elas são frequentemente escolhidas para componentes sujeitos a altas tensões mecânicas ou ciclos repetidos de esterilização em ambientes industriais de processamento de alimentos.
Diferenças de material e desempenho
Além da estética, a classificação óptica de um elastômero termoplástico é um indicador confiável de seu perfil mecânico e reológico. As restrições de formulação necessárias para alcançar a transparência influenciam diretamente a resistência à tração, o índice de fluidez (MFI) e o alongamento na ruptura do material. Os engenheiros que avaliam esses materiais devem ponderar cuidadosamente as compensações de desempenho inerentes à química do polímero para garantir que o tipo selecionado suporte tanto o processo de fabricação quanto o ambiente de uso final.
Uma análise comparativa rigorosa das propriedades dos materiais é essencial para otimizar os tempos de ciclo da moldagem por injeção e prever o comportamento do material a longo prazo sob carga. As exigências físicas impostas a uma rolha de garrafa de vinho, por exemplo, diferem muito daquelas impostas a um tubo extrudado para transferência de fluidos, o que exige uma abordagem diferenciada para a seleção de materiais com base em dados empíricos de desempenho.
Fatores de composição que mais importam
A composição de elastômeros em contato com alimentos A estrutura depende do delicado equilíbrio entre os blocos terminais estirênicos rígidos e os blocos intermediários elastoméricos macios. Em formulações transparentes, esse equilíbrio depende fortemente de polímeros SEBS de alto peso molecular plastificados com hidrocarbonetos alifáticos altamente refinados e de grau alimentício. A ausência de cargas de reforço nas versões transparentes significa que a matriz polimérica, por si só, deve fornecer toda a integridade estrutural. Essa dependência da mistura polimérica pura geralmente resulta em um alongamento excepcional na ruptura, frequentemente atingindo 600%, permitindo que o material se estique significativamente sem ruptura catastrófica.
Os graus naturais se beneficiam de uma arquitetura composicional mais complexa. A adição de cargas inorgânicas não só aumenta a densidade específica, como também atua como agente nucleante durante a fase de resfriamento do ciclo de moldagem por injeção. Isso pode levar a uma melhor estabilidade dimensional e à redução da contração anisotrópica em geometrias complexas. Além disso, a maior variedade de óleos de processamento e compatibilizantes aceitáveis em formulações naturais permite melhorias específicas na resistência à deformação permanente por compressão, tornando-as altamente adequadas para aplicações de vedação de longa duração, onde a manutenção de uma barreira contínua contra umidade e oxigênio é fundamental.
Compensações de desempenho no processamento e uso
O comportamento de processamento desses materiais é fortemente influenciado por sua formulação, apresentando vantagens e desvantagens distintas na linha de produção. Os graus transparentes geralmente exibem índices de fluidez mais elevados sob condições de teste padrão (por exemplo, 200 °C a 2,16 kg), com valores típicos variando de 19,8 a 26,4 g/10 min. Essa alta fluidez é vantajosa para o preenchimento de moldes complexos de paredes finas, mas pode aumentar o risco de rebarbas se as tolerâncias das ferramentas não forem rigorosamente mantidas. Além disso, os graus transparentes são altamente sensíveis à degradação induzida por cisalhamento; velocidades excessivas da rosca ou projetos de injeção restritivos podem levar à queima ou amarelamento localizados, comprometendo imediatamente a pureza óptica do material.
Os materiais de grau natural geralmente apresentam uma janela de processamento mais ampla. Embora seus índices de fluidez possam variar mais amplamente dependendo do teor de carga (variando de 10,8 a 31,3 g/10 min), eles geralmente são mais tolerantes a flutuações de temperatura e tensão de cisalhamento durante a extrusão ou moldagem por injeção. Mecanicamente, os materiais de grau natural frequentemente atingem resistências à tração máximas mais elevadas — até 150 kgf/cm² em comparação com os 59,2 a 106 kgf/cm² tipicamente observados em materiais transparentes altamente plastificados. No entanto, esse aumento na resistência à tração geralmente ocorre à custa de uma menor elasticidade, com o alongamento na ruptura às vezes caindo para 450%. Os engenheiros devem equilibrar a necessidade de robustez à tração com a flexibilidade necessária para a aplicação específica.
Comparação lado a lado de graus natural e transparente.
Para facilitar a seleção precisa de materiais, é necessária uma comparação quantitativa lado a lado. A tabela a seguir descreve as faixas de propriedades típicas para elastômeros de grau alimentício transparentes versus naturais, destacando as divergências mecânicas e reológicas decorrentes de suas respectivas formulações. Essas métricas de referência são cruciais para configurar simulações iniciais de fluxo de moldagem e estabelecer parâmetros de controle de qualidade.
| Especificações do imóvel | Graus de clareza (Faixa típica) | Qualidades Naturais (Faixa Típica) | Padrão de teste / Unidades |
|---|---|---|---|
| Gravidade específica | 0,89 - 0,90 | 0,93 - 1,01 | ASTM D-792 (g/cm³) |
| Perfil de dureza | 50A - 85A | 80A - 90A | ASTM D-2240 (Shore A) |
| Índice de Fluidez | 19,8 - 26,4 | 10,8 - 31,3 | ASTM D-1238 (g/10min)* |
| Resistência à tracção | 59,2 - 106 | 120 - 150 | ASTM D-412 (kgf/cm²) |
| Alongamento na ruptura | 550 - 600 | 450 - 500 | ASTM D-412 (%) |
*Testado a 200 °C, com carga de 2,16 kg. Podem ocorrer variações dependendo da arquitetura específica do polímero e das proporções da composição. Os graus transparentes geralmente priorizam alta elongação e menor densidade, enquanto os graus naturais oferecem maior resistência à tração e perfis de dureza mais amplos.
Considerações sobre conformidade e qualidade
A conformidade no setor de materiais em contato com alimentos (MCA) não é uma meta estática; trata-se de um processo contínuo de verificação em relação a estruturas regulatórias rigorosas e reconhecidas globalmente. Independentemente de o produto ser destinado ao mercado norte-americano, europeu ou asiático, a base regulatória deve ser rigorosamente avaliada. Elastômeros termoplásticos de grau alimentício A formulação deve ser feita de forma a evitar a transferência de substâncias potencialmente perigosas para a cadeia alimentar. Este requisito impõe um escrutínio rigoroso sobre a pureza química tanto dos polímeros base quanto dos pacotes de aditivos utilizados na fase de mistura.
Navegar por esses cenários de conformidade exige um profundo conhecimento dos limites de migração, testes de extração e dos códigos regulatórios específicos que regem os diferentes tipos de materiais. O grau óptico do elastômero pode influenciar inadvertidamente seu perfil de conformidade, uma vez que os plastificantes e estabilizantes específicos necessários para manter a transparência ou aprimorar a estabilidade da cor natural apresentam comportamentos de migração distintos sob diferentes exposições térmicas e químicas.
Normas e documentação para contato com alimentos
A base legal para a conformidade com as normas de contato com alimentos reside em documentação completa e testes laboratoriais rigorosos. Nos Estados Unidos, as formulações devem seguir as regulamentações do FDA 21 CFR, que ditam os tipos e concentrações permitidos de polímeros base e adjuvantes. Na Europa, o Regulamento (UE) 10/2011 estabelece Limites Globais de Migração (LGM) rigorosos, geralmente limitados a 10 mg/dm² da área de contato com o alimento, juntamente com Limites Específicos de Migração (LEM) para monômeros e aditivos individuais. Os mercados asiáticos aplicam padrões igualmente rigorosos, como a série GB4806 da China.
Por exemplo, anéis de vedação e juntas para tampas de frascos de cola são frequentemente avaliados de acordo com as normas GB4806.7, que regem materiais e artigos plásticos destinados ao contato com alimentos. Por outro lado, quando a formulação envolve misturas de elastômeros de silicone ou arquiteturas reticuladas específicas, como as utilizadas na sobremoldagem de tábuas de corte de PP e PE, o material deve estar em conformidade com as normas GB4806.11 para produtos de borracha. Os fabricantes devem manter Declarações de Conformidade (DoC) abrangentes que detalhem as condições exatas de teste — como a exposição a 3% de ácido acético ou 50% de etanol em temperaturas elevadas por períodos específicos — para comprovar que o material permanece inerte sob condições de uso previsíveis.
Riscos de formulação e aditivos
O principal risco regulatório na formulação de elastômeros de grau alimentício reside na migração de espécies de baixo peso molecular, particularmente óleos plastificantes e estabilizantes químicos. Os elastômeros transparentes dependem fortemente de óleos minerais brancos para atingir sua alta elongação e toque macio. Se esses óleos não forem altamente refinados (com hidrogenação insuficiente) ou estiverem presentes em quantidades que excedam a capacidade de retenção da matriz polimérica, eles podem migrar para alimentos ricos em lipídios, violando os limites específicos de migração para Hidrocarbonetos Saturados de Óleo Mineral (MOSH) e Hidrocarbonetos Aromáticos de Óleo Mineral (MOAH).
Embora os elastômeros de grau natural possam utilizar uma gama mais ampla de estabilizantes para evitar a degradação térmica durante o processamento, o teor de metais pesados deve ser rigorosamente controlado. Os limites regulamentares exigem universalmente que metais pesados, como chumbo e cádmio, permaneçam abaixo de 10 ppm. Além disso, o uso de certos pacotes antioxidantes, necessários para evitar o amarelamento ou a fragilidade do polímero ao longo do tempo, deve ser cuidadosamente calibrado. A formulação excessiva pode levar a problemas organolépticos, nos quais o elastômero confere um sabor ou odor indesejado ao alimento, uma falha estritamente proibida pelas normas da FDA e europeias, independentemente da segurança toxicológica do material.
Como escolher a série certa
A transição da ciência dos materiais para a aquisição e fabricação exige uma estrutura de tomada de decisão bem definida. Selecionar o grau ideal de Elastômeros termoplásticos É um exercício multidisciplinar que deve alinhar os requisitos funcionais do produto com as realidades das ferramentas de moldagem por injeção, a economia da cadeia de suprimentos e as considerações de fim de vida útil. Um erro de cálculo nesta etapa pode resultar em taxas excessivas de refugo, atrasos no lançamento do produto ou falhas prematuras em campo.
Engenheiros e compradores devem avaliar em conjunto o custo total de propriedade para cada tipo de material. Embora o custo da matéria-prima por quilograma seja um fator primordial, os custos ocultos associados ao acabamento da superfície do molde, à compatibilidade com corantes e à reutilização de material reciclado muitas vezes determinam a viabilidade financeira final da produção. Ao analisar sistematicamente essas variáveis, os fabricantes podem especificar com segurança um material que ofereça tanto desempenho quanto lucratividade.
Melhores usos finais para cada opção
O ambiente funcional do produto final é o fator determinante na seleção de materiais. Os materiais transparentes são a escolha ideal para sistemas de gerenciamento de fluidos, como as esferas de sucção de bombas de extração de leite materno, os tubos dos dispensadores de bebidas e os componentes transparentes de mamadeiras. Nessas aplicações, a capacidade de confirmar visualmente a limpeza e o fluxo do fluido é um requisito indispensável para o usuário. A alta elasticidade e a excelente resistência ao rasgo dos materiais transparentes também os tornam ideais para geometrias complexas e flexíveis, como moldes reutilizáveis para cubos de gelo e membranas de vedação delicadas.
Os polímeros naturais são mais indicados para aplicações estruturais, de alto desgaste ou multicomponentes. Sua resistência à tração superior e excelentes características de adesão os tornam o padrão para aplicações de sobremoldagem, como o fornecimento de pegas ergonômicas e antiderrapantes em tábuas de corte de PP e PE ou recipientes rígidos para armazenamento de alimentos. Além disso, os polímeros naturais são altamente eficazes na fabricação de componentes robustos e independentes, como cestos de drenagem dobráveis e comedouros dobráveis para animais de estimação, onde a opacidade é aceitável e a rigidez aprimorada das formulações com carga impede que o produto colapse sob seu próprio peso ou sob o peso do seu conteúdo.
Ferramentas, cores, sucata e considerações de fornecimento.
As especificações de ferramentas e a economia de produção divergem significativamente entre os elastômeros transparentes e os naturais. Os elastômeros transparentes realçam todas as imperfeições da superfície do molde; portanto, alcançar a transparência verdadeira exige ferramentas de alto polimento, geralmente com acabamento SPI A-1 ou A-2. Isso requer aços-ferramenta endurecidos e caros, aumentando significativamente os custos iniciais de fabricação do molde. Além disso, os elastômeros transparentes apresentam taxas de contração específicas (normalmente de 1,5% a 2,5%) que devem ser calculadas com precisão para evitar deformações e manter a transparência óptica. Em termos de recuperação de material reciclado, os elastômeros transparentes têm baixa tolerância à reciclagem — geralmente limitada a 10% a 15% —, pois os ciclos térmicos repetidos introduzem rapidamente opacidade e amarelamento.
Os aços naturais são muito mais tolerantes em um ambiente de fabricação. Eles podem ser processados com sucesso usando eletroerosão padrão ou superfícies de moldes levemente texturizadas (por exemplo, SPI C-1 ou C-2), que são menos dispendiosas para produzir e manter. A opacidade inerente dos aços naturais também os torna altamente compatíveis com masterbatches de cores sólidas padrão, permitindo uma correspondência de cores precisa e uniforme em grandes lotes de produção. Do ponto de vista econômico, os aços naturais oferecem uma utilização superior de resíduos; os fabricantes geralmente podem incorporar de 15% a 25% de material reciclado de volta ao processo sem sofrer uma perda prejudicial das propriedades mecânicas ou do apelo visual, reduzindo significativamente o custo efetivo do material.
Lista de verificação de especificações e processo de decisão
Para formalizar o processo de seleção, as equipes de engenharia e compras devem utilizar uma lista de verificação de especificações que avalie tanto as propriedades do material quanto as restrições de produção. Ao atribuir valores ponderados aos requisitos ópticos, orçamentos de ferramentas e metas regulatórias, as equipes podem determinar objetivamente o elastômero mais adequado. A matriz de decisão a seguir descreve os parâmetros críticos que devem ser avaliados antes da finalização de um pedido de compra.
| Parâmetro de decisão | Perfil de especificação TPE claro | Perfil de especificação do TPE natural |
|---|---|---|
| Acabamento da superfície da ferramenta | Requer alto polimento (SPI A-1 a A-2) | Aceita padrão/texturizado (SPI C-1) |
| Compatibilidade de corantes | Ideal para tonalidades translúcidas/com aspecto vítreo. | Ideal para masterbatches opacos/sólidos |
| Taxa máxima de remoagem | Baixo (10% - 15%) para evitar opacidade óptica. | Moderado (15% - 25%) com mecânica estável |
| Principal fator de custo | Resinas base de alta pureza e polimento de moldes | Cargas inorgânicas e variações do polímero base |
Ao aplicar sistematicamente esta lista de verificação aos requisitos de projeto do produto, os fabricantes podem mitigar os riscos de processamento e garantir que o elastômero de grau alimentício escolhido ofereça desempenho ideal ao longo de todo o seu ciclo de vida.
Principais conclusões
- As principais conclusões e justificativas para os elastômeros termoplásticos.
- Especificações, conformidade e verificações de risco que vale a pena validar antes de se comprometer.
- Próximos passos práticos e ressalvas que os leitores podem aplicar imediatamente.
Perguntas frequentes
Qual é a principal diferença entre o TPE natural e o TPE transparente de grau alimentício?
As opções de concreto polido priorizam a transparência e a inspeção visual; as opções de concreto polido natural priorizam o uso de cargas, a resistência e a relação custo-benefício. Escolha com base em se a visibilidade ou o desempenho estrutural são mais importantes.
Quando devo escolher TPE transparente de qualidade alimentar?
Utilize TPE transparente para tubos, vedações, colheres de bebê ou peças de armazenamento onde a visibilidade do fluido, a verificação de limpeza ou uma aparência de alta qualidade sejam importantes.
Quando o TPE natural de qualidade alimentar é uma opção melhor?
Escolha materiais de qualidade natural para rolhas de garrafa, cestos de drenagem, bandejas de carne e peças sobremoldadas que necessitem de maior rigidez, adesão ou menor custo de material.
O TPE transparente geralmente tem densidade diferente do TPE natural?
Sim. Os tipos de tabaco sem aditivos geralmente têm uma densidade menor, em torno de 0,89–0,90 g/cm³, enquanto os tipos naturais costumam ter cerca de 0,93–1,01 g/cm³ devido aos materiais de enchimento.
Tanto o TPE natural quanto o transparente atendem aos requisitos para contato com alimentos?
Sim, desde que a especificação correta seja formulada e certificada para contato com alimentos. Sempre verifique a documentação de conformidade do fornecedor antes de selecionar o material para a produção.