

0102030405
A sobremoldagem é um processo de moldagem por injeção em duas etapas. Qual a diferença? Quais são os problemas que costumam ocorrer na sobremoldagem?
28/02/2026
A sobremoldagem é o processo no qual dois materiais plásticos diferentes são fundidos em um único produto por meio de dois processos de moldagem por injeção. Muitos produtos em nosso dia a dia utilizam essa técnica.fabricação de sobremoldagemA tecnologia, aplicada principalmente em equipamentos de beleza, luzes noturnas, painéis internos de automóveis, capas de notebooks, escovas de dente elétricas, maçanetas, botões de carros, equipamentos esportivos, caixas de baterias recarregáveis, ferramentas elétricas, umidificadores, produtos à prova d'água e outras áreas, etc., consiste em dois ou mais materiais que proporcionam uma experiência confortável.
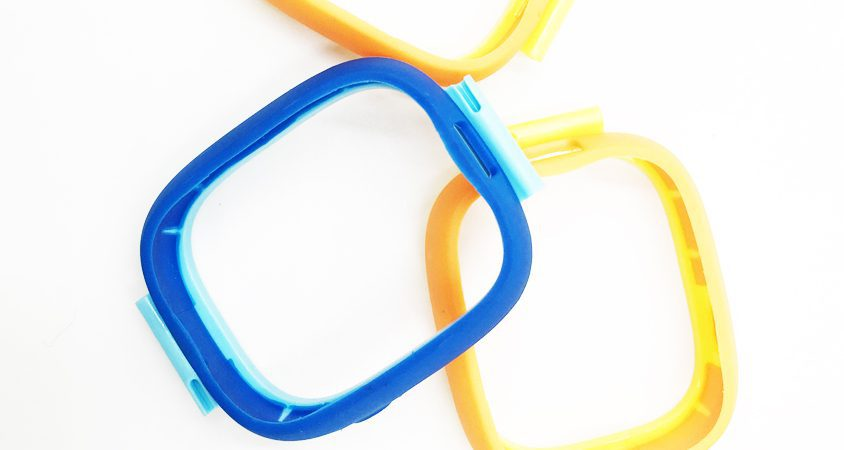
Os produtos sobremoldados são moldados principalmente por injeção, utilizando borracha macia e plástico rígido. A borracha macia é comumente usada em borracha artificial, TPU, TPR, TPE e outros materiais de borracha, enquanto os plásticos rígidos podem ser ABS, PC, PP, etc. O revestimento rígido com borracha macia é usado principalmente em produtos que entram em contato com a pele, e o revestimento rígido com plástico rígido é usado principalmente em produtos de alta precisão.
Você conhece a moldagem por inserção? A moldagem por inserção é um processo semelhante. Em vez disso, utiliza uma peça pré-formada — geralmente de metal — que é inserida em um molde e, em seguida, sobremoldada com uma resina termoplástica para criar o componente final. Pode parecer uma sobremoldagem especial, mas não é exatamente, pois requer apenas um processo de moldagem por injeção.
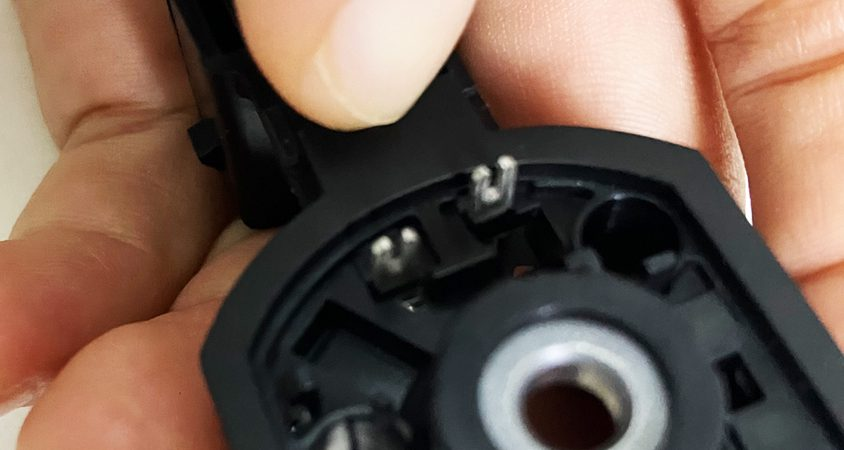
A sobremoldagem é famosa na fabricação industrial e ajuda a reduzir os custos de produção.automotivoIndústria, fabricação de dispositivos médicos, produção de eletrônicos de consumo, etc.
A sobremoldagem é um processo de moldagem por injeção em duas etapas.
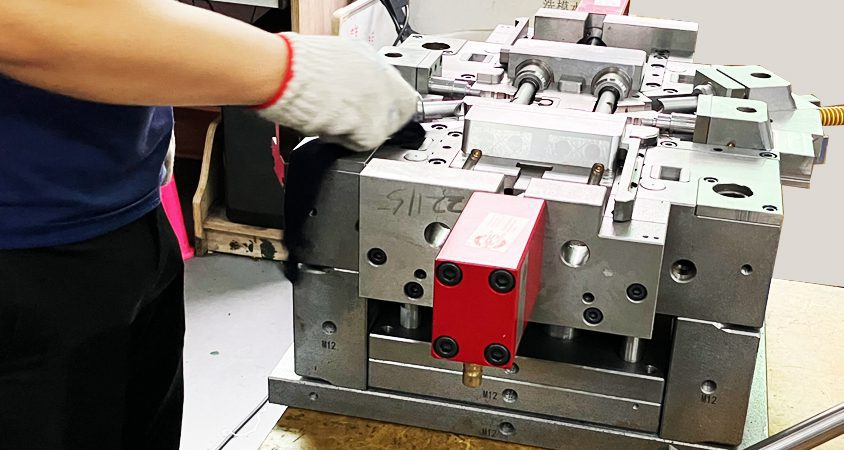
Os produtos semiacabados produzidos por máquinas de moldagem por injeção comuns são processados manualmente e, em seguida, colocados em outro conjunto de moldes para moldagem por injeção. Essas duas partes são fundidas para formar um todo. Finalmente, obtém-se o produto desejado. Geralmente, o processo de sobremoldagem é realizado por dois moldes com a mesma estrutura do molde usado para o produto monocromático.moldagem por injeçãoNão é necessária uma máquina específica de moldagem por injeção bicolor. Máquinas de moldagem por injeção comuns atendem aos requisitos de equipamento, sendo essa uma prática comum em fábricas. O controle do ponto de união dos diferentes materiais é feito principalmente ajustando-se a taxa de fluxo dos parâmetros de injeção.
Na fabricação de moldes plásticos para sobremoldagem, devem ser considerados os seguintes aspectos:
● Na segunda moldagem por injeção, o molde precisa ser redesenhado, pela segunda vez, para definir a posição de fixação e a posição de evitação do produto semiacabado, de forma que o produto possa ser posicionado no local designado com maior rapidez e precisão, evitando a ocorrência de compressão indesejada do molde.
● Ao projetar o molde, o engenheiro deve considerar que o produto encolhe apenas durante a primeira injeção. Portanto, a segundamoldagem por injeçãoO produto não encolherá quando for retirado do molde e colocado no segundo molde. A tolerância precisa é medida após a primeira moldagem, e o tamanho do segundo molde geralmente corresponde à dimensão da superfície do produto de borracha macia. Os requisitos de tolerância dimensional não são muito rigorosos.
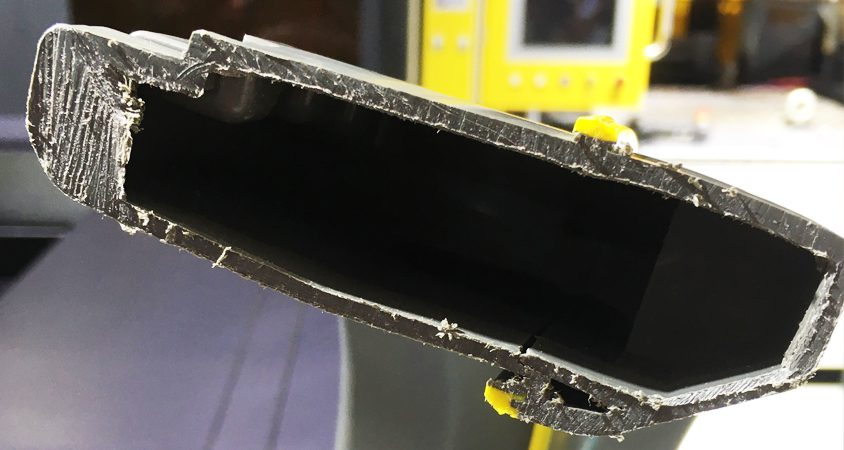
A moldagem por injeção bicolor é semelhante à sobremoldagem em certa medida, sendo também a moldagem por injeção de dois ou mais materiais. No entanto, não se trata exatamente da mesma coisa. A moldagem por injeção bicolor difere bastante da sobremoldagem de plástico.
Qual é a diferença?
A moldagem por injeção 2K também é chamada de moldagem por injeção dupla ou moldagem por injeção de dois componentes. Dois conjuntos de moldes são instalados simultaneamente na máquina de moldagem por injeção bicolor, ou seja, os plásticos rígidos e flexíveis são injetados simultaneamente no mesmo molde. Normalmente, a máquina de moldagem por injeção 2K possui pelo menos dois cilindros.moldagem por injeçãoCom a etapa concluída, a placa de indexação do lado do núcleo do molde gira 180 graus. Simultaneamente, realiza-se a moldagem por injeção secundária para obter o produto desejado.
(O molde bicolor pode ser um molde bicolor integral ou um molde bicolor dividido, ambos instalados em uma máquina de moldagem por injeção bicolor. O princípio é o mesmo, mas existem diferenças no processo de fabricação do molde.)
Molde bicolor dividido:É necessário montar dois conjuntos de moldes, e as bases de ambos os conjuntos devem ter o mesmo tamanho. O lado do núcleo do molde é igual, enquanto o lado da cavidade é diferente. Durante a montagem, é fundamental garantir que as duas metades dos moldes estejam na mesma altura e que não haja desalinhamento.
Molde integral bicolor:O molde bicolor dividido é um molde único. Os sistemas de injeção e extração são instalados no mesmo molde, mas funcionam de forma independente. Ou seja, o lado do núcleo do molde é o mesmo, enquanto o lado da cavidade é diferente. A vantagem do molde bicolor integral é que apenas um conjunto de moldes precisa ser construído, o custo do processo de moldagem por injeção é menor do que o do molde bicolor dividido e a instalação também requer menos moldes.
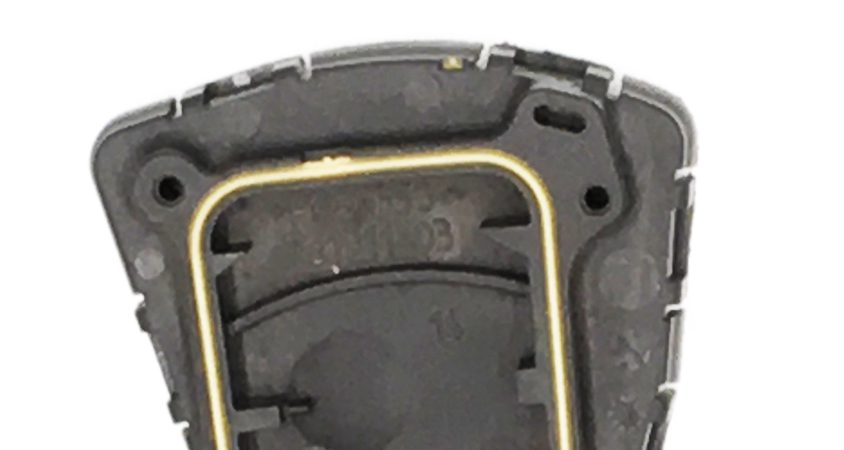
Diferentemente da sobremoldagem, não é necessário remover o produto ao converter de moldagem em uma etapa para moldagem em duas etapas. Ambos os conjuntos de moldes devem considerar as questões de contração durante o projeto do molde, e a tolerância dimensional ainda se baseia no tamanho do primeiro molde. A tecnologia de moldagem por injeção em duas etapas apresenta tolerâncias mais rígidas.
O número de máquinas de moldagem por injeção bicolor nas fábricas é limitado. Devido ao custo elevado, a maioria das fábricas não investe nesse tipo de máquina. Ao planejar a produção, é fundamental verificar se o fornecedor possui máquinas de moldagem por injeção bicolor.moldagem por injeçãoMáquina que atenda aos requisitos de moldagem do produto.
A estrutura do molde bicolor é relativamente simples, e o sistema de elevação e deslizamento deve ser projetado da forma mais minimalista possível para garantir a segurança e a estabilidade do molde durante a operação na máquina de moldagem por injeção bicolor.
O molde de injeção bicolor é usado como referência. O pino guia não pode ser igual ao pino guia de um molde comum, e sim deslocado 2,00 mm em relação à posição central. Caso contrário, a colisão entre o pino guia e a bucha guia não será evitada durante a operação da máquina de moldagem por injeção bicolor.
Quais são os problemas que costumam ocorrer na sobremoldagem?
Desvio de tamanho
Como a moldagem por injeção é realizada em duas etapas, o plástico rígido é injetado primeiro e a borracha macia posteriormente. Nesse caso, é necessário considerar as questões de contração tanto do plástico rígido quanto da borracha macia no projeto do molde. Isso porque o desvio dimensional está diretamente relacionado ao projeto do molde e ao processamento das peças. Além disso, a peça de borracha macia geralmente possui requisitos estéticos específicos, enquanto os requisitos dimensionais não são tão rigorosos. É mais provável que a segunda injeção não atenda aos critérios da primeira. Nesse caso, é necessário ajustar o molde para obter as dimensões corretas, alterando os parâmetros e o tempo de moldagem.
Prensagem de produto
A compressão do molde é o último problema que uma fábrica deseja enfrentar e geralmente ocorre durante a sobremoldagem por injeção. Ao colocar o primeiro produto semiacabado moldado por injeção no segundo molde, o produto pode não ser posicionado corretamente ou pode ter sua posição alterada, o que é uma causa comum de compressão do molde. Consequentemente, a eficiência da produção e a taxa de produtos qualificados são baixas, e as únicas soluções são fortalecer a conscientização dos funcionários sobre a importância da produção ou migrar para a impressão em duas cores.moldagem por injeçãoprodução.
A borracha macia não consegue envolver a peça plástica durante a sobremoldagem.
Para garantir uma fusão perfeita entre borracha macia e plástico rígido após a sobremoldagem, é recomendável utilizar um molde bicolor exclusivo. A rugosidade da superfície da peça também é um fator importante. Durante a fase de depuração do produto, além da depuração inicial para evitar que a peça moldada grude na cavidade do molde e obstrua o material, evite o uso de desmoldante nas demais etapas.
Na produção, se o primeiro lote de produtos semiacabados não for imediatamente transferido para o processo de moldagem secundária, é necessário um tratamento de pré-aquecimento entre 80°C e 100°C. Isso pode proporcionar melhores efeitos de encapsulamento e adesão.
Injeção incompleta na moldagem secundária
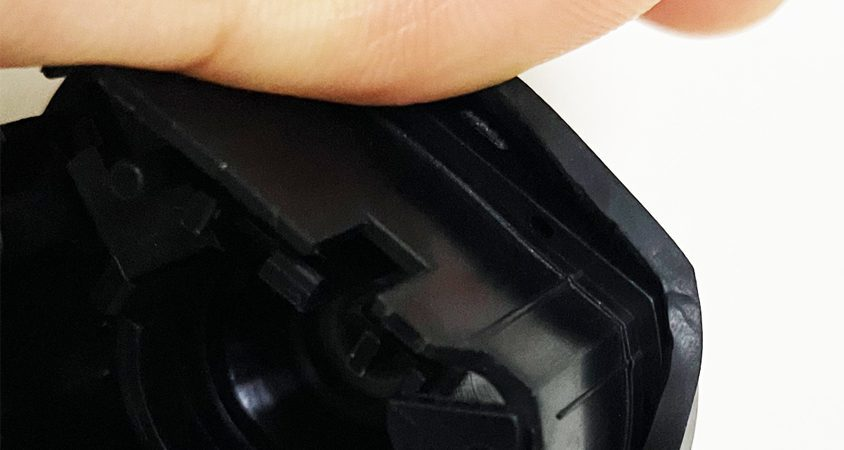
Na moldagem primária, é necessário garantir que não haja falhas na injeção do produto para melhorar a taxa de aprovação na moldagem secundária. Nesta última, geralmente utiliza-se borracha macia de TPE para encapsulamento. Devido à baixa fluidez do material, o produto final apresenta algumas imperfeições.produtoA peça não está bem compactada e apresenta bordas irregulares. É necessário reajustar os parâmetros de moldagem e otimizar o tempo de injeção e o ciclo de moldagem.
Formação da deformação da semi-parte
A faixa de temperatura e a seleção do material do cilindro da moldagem secundária devem garantir que a temperatura de fusão da superfície do produto da moldagem primária seja inferior, com uma diferença de temperatura de cerca de 20 °C. Em segundo lugar, deve-se tentar reduzir o parâmetro de pressão de recalque ou evitá-la durante a moldagem secundária. Caso contrário, ocorrerão rapidamente deformações na superfície de junção ou empenamento do produto semiacabado.
Tempo de ciclo de moldagem longo
O longo tempo de ciclo de moldagem é um problema comum na sobremoldagem. A principal razão para a lentidão é o processo em duas etapas.moldagem por injeçãoe o posicionamento de peças semi-integradas exigido na prática e no processo operacional da sobremoldagem. A eficiência de trabalho do molde integral bicolor é maior do que a do molde bicolor dividido, que por sua vez é maior do que a da sobremoldagem por injeção.
Pegajoso com cavidade de molde
O problema de aderência à cavidade do molde ocorre facilmente quando a borracha macia TPE é injetada na moldagem secundária. Ao projetar o molde, o ângulo de saída deve ser mais acentuado e a superfície mais rugosa.
O logotipo ou texto gravado não fica nítido após a sobremoldagem.
Em moldes sobremoldados com logotipo ou texto gravado, o texto ou logotipo geralmente fica ilegível, principalmente porque a altura da fonte é muito baixa, o que dificulta bastante o processo de ajuste. O valor padrão de "pré-carga" é de 0,02 a 0,05 mm acima do valor teórico. Assim, a fonte do produto moldado ficará nítida.
Vantagens
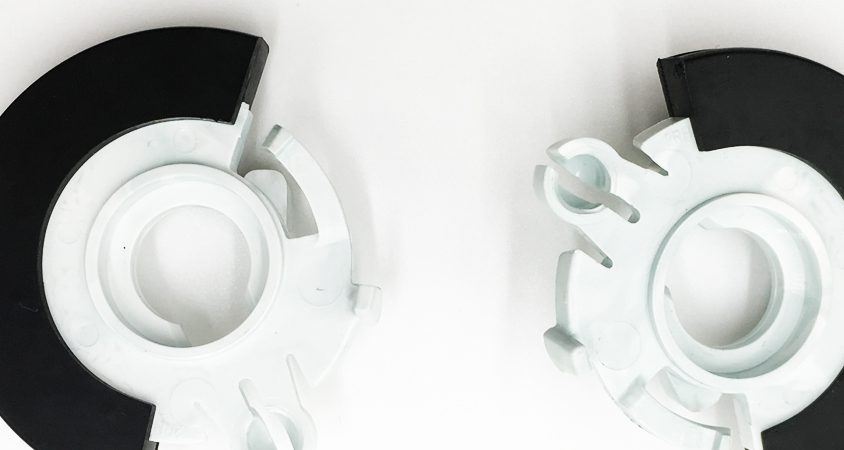
A sobremoldagem de plástico oferece diversas vantagens, incluindo:
● Melhoria da resistência e estrutura das peças
● Redução dos custos de operação secundária, montagem e mão de obra (Moldado como uma única peça)
● Eliminação da etapa de colagem no processo de fabricação (maior confiabilidade do componente)
● Os componentes moldados por injeção de plástico garantem o alinhamento correto e evitam o afrouxamento, e a resina plástica proporciona maior resistência à vibração e ao choque.
● Aprimoramento projetoFlexibilidade e componentes multimateriais (A sobremoldagem de plástico personalizada permite a produção de peças moldadas com múltiplos materiais termoplásticos)
● Reduzir o custo de produção, diminuir os custos e o desperdício associados a defeitos de montagem e, consequentemente, encurtar o ciclo de moldagem e melhorar a eficiência do trabalho.
Aplicações
Atualmente, os processos de moldagem por injeção dupla, sobremoldagem por injeção e moldagem por injeção multicolorida são amplamente utilizados em automóveis, produtos médicos e embalagens.eletrônicoProdutos como eletrodomésticos, brinquedos, móveis, ferramentas elétricas, artigos de uso diário, dispositivos vestíveis portáteis e outros setores têm se desenvolvido rapidamente. Diversas tecnologias inovadoras para sobremoldagem, moldagem por inserção, moldagem bicolor e multicolorida continuam a surgir, especialmente a tecnologia de moldagem por injeção bicolor/multicolorida, que se tornou a opção preferencial para o processamento de muitos produtos de alta qualidade. A moldagem por injeção multicolorida se consolidou como uma tecnologia dominante no mercado de processamento por injeção. Mais produtos de alta qualidade e alto valor agregado têm começado a utilizar processos de moldagem multicolorida e multimaterial.
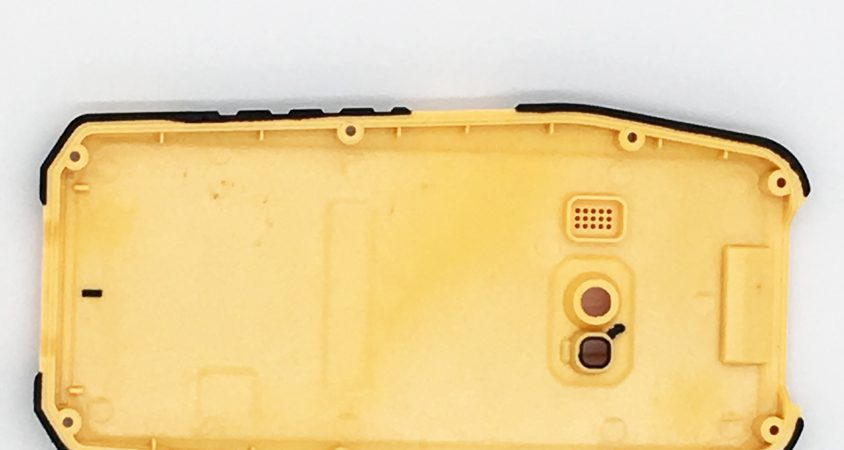
Plásticos sobremoldados personalizados oferecem vantagens competitivas em uma ampla gama de aplicações. A seguir, um resumo da indústria de sobremoldagem, incluindo:
● Dispositivos e instrumentos médicos
● Automóveis
● Peças com alças de revestimento macio
● Molduras de acabamento de janelas
● Botões para eletrodomésticos, controles e conjuntos
● Embalagem
● Dispositivos eletrônicos e componentes elétricos encapsulados
● Eletrodomésticos
● Brinquedos
Na indústria de moldagem por injeção de plásticos, são comuns os processos de sobremoldagem, moldagem com insertos, moldagem por injeção 2K e moldagem por injeção multicolorida. Os moldes podem ser de injeção horizontal ou vertical, dependendo da estrutura do produto e da prática em si.
A moldagem por injeção de plástico é essencial na produção moderna de produtos plásticos, e a indústria de moldagem por injeção passou por muitas mudanças nos últimos anos. Devido ao investimento significativo em equipamentos para fabricação de moldes plásticos, muitos clientes de desenvolvimento de produtos plásticos preferem trabalhar com empresas especializadas nesse setor.parceiros de ferramentaspara diminuir o tempo de crescimento da produção.