

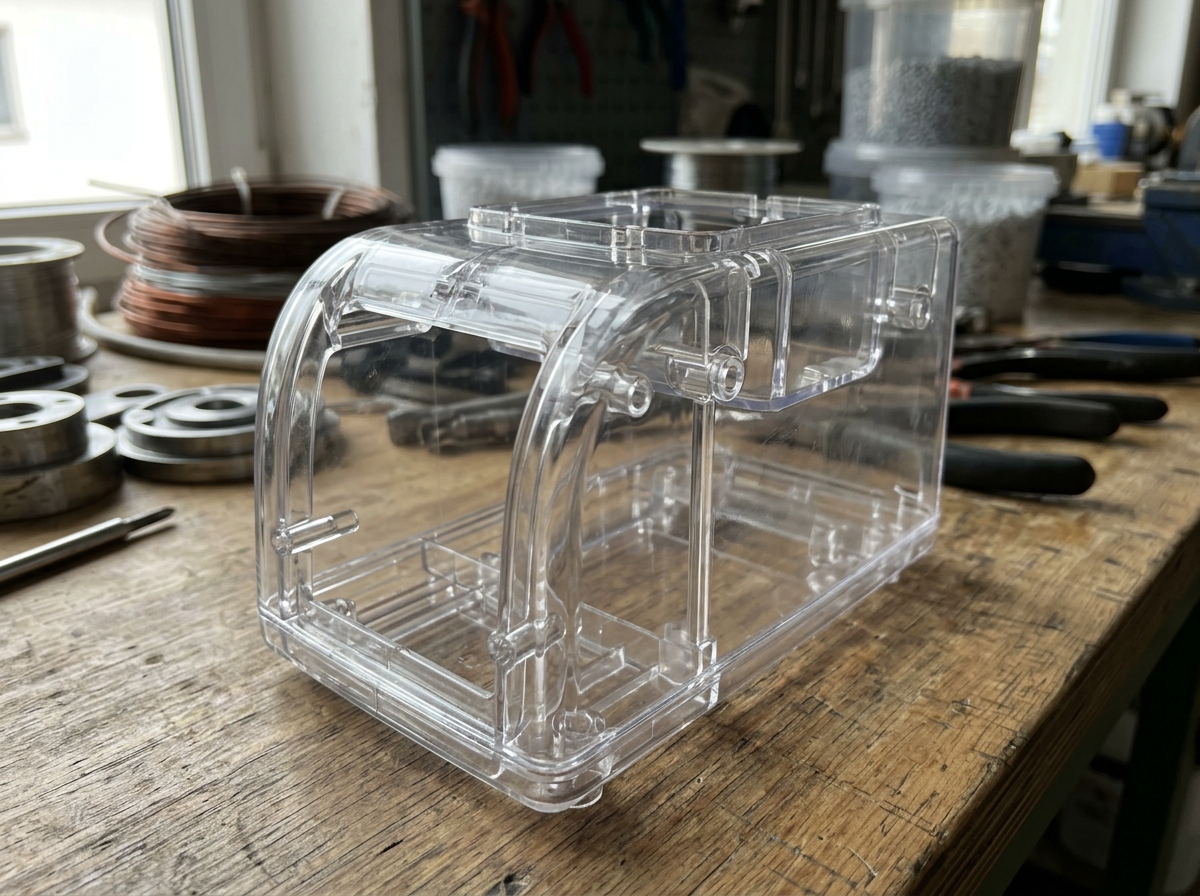
O poliestireno GPPS é ideal para produtos transparentes moldados por injeção que exigem alta transparência, rigidez, baixo custo e ciclos de produção curtos, em vez de resistência a impactos ou altas temperaturas. Na prática, é adequado para itens descartáveis ou semirresistentes, como estojos de cosméticos, tampas transparentes, descartáveis de laboratório, componentes de displays, peças de papelaria e bandejas de embalagens leves. Quando a aparência óptica é mais importante do que a resistência, o GPPS geralmente supera plásticos mais resistentes a impactos em termos de custo e facilidade de moldagem. Em termos dimensionais e de processo, a qualidade da moldagem por injeção é comumente avaliada de acordo com normas como... ISO 20457:2018 Para a moldagem de plásticos, as tolerâncias devem ser adequadas, enquanto o projeto das ferramentas e dos moldes deve ser compatível com o perfil de contração, brilho e fragilidade da resina.
- O GPPS é a escolha ideal para moldagem por injeção transparente quando clareza, rigidez e preço são as principais prioridades.
- Não é o melhor material para aplicações sujeitas a impactos fortes, enchimento a quente ou quedas repetidas; HIPS, SAN ou polímeros de engenharia podem ser melhores opções.
- O sucesso na fabricação de peças GPPS depende da uniformidade das paredes, do posicionamento preciso dos pontos de injeção e da ejeção com baixa tensão, pois a resina é inerentemente quebradiça.
- Componentes GPPS transparentes são comuns em embalagens, bens de consumo, utensílios de laboratório e componentes de exibição, onde o apelo visual é um fator determinante para a compra.
O poliestireno GPPS é uma excelente opção para moldagem por injeção transparente, pois combina alta transmissão de luz, superfície brilhante e baixo custo de material, tornando-o ideal para peças rígidas de consumo e embalagens, onde a aparência importa mais do que a resistência ao impacto; na seleção de resinas, essa compensação costuma ser mais importante do que buscar a resistência máxima. Para o controle dimensional, as peças moldadas por injeção são frequentemente projetadas com base em conceitos de precisão em ISO 20457:2018E para métodos de teste, muitas equipes dependem de padrões como ASTM D1003 para redução de opacidade e transmissão luminosa. Se a sua peça precisa permanecer transparente durante o manuseio normal, o GPPS costuma ser a opção mais simples e econômica.
O que o poliestireno GPPS significa para a moldagem por injeção transparente?
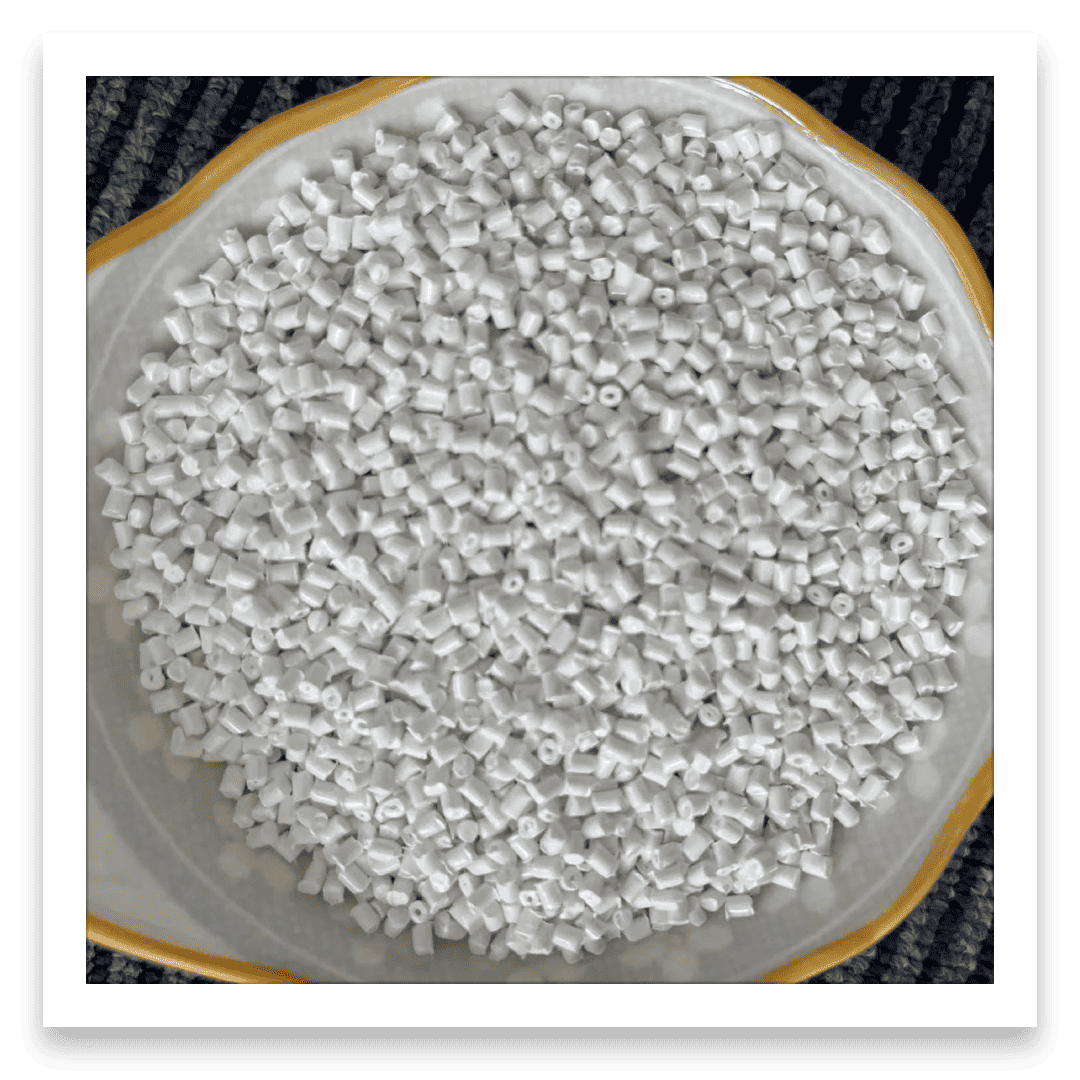
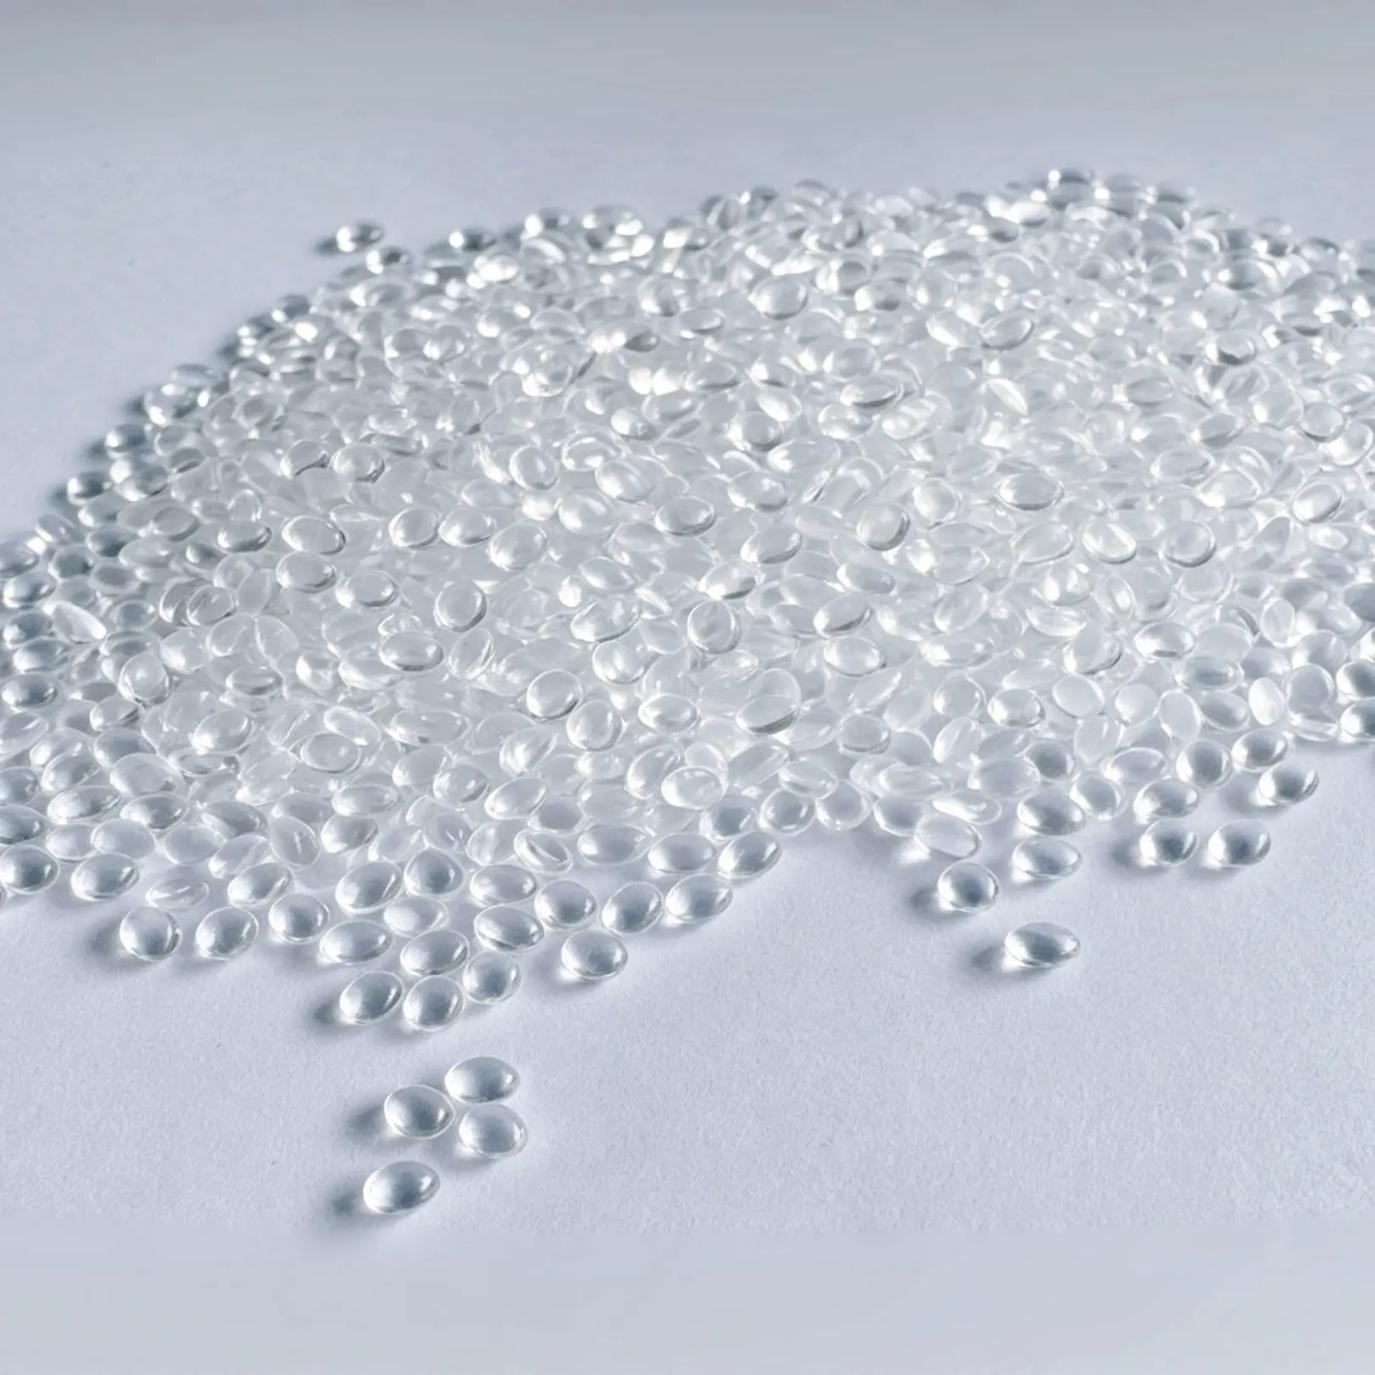
O poliestireno GPPS, ou poliestireno de uso geral, é um termoplástico amorfo transparente projetado para oferecer rigidez, brilho e facilidade de moldagem, em vez de resistência a impactos. Esse equilíbrio de propriedades é exatamente o motivo pelo qual projetos de moldagem por injeção transparentes geralmente começam com GPPS, quando a peça precisa ter uma aparência limpa, ser rígida e manter um preço competitivo.
Diferentemente dos plásticos opacos comuns, o GPPS é escolhido quando o próprio produto influencia a decisão de compra. Inserções para cosméticos, capas transparentes, peças para displays de varejo e descartáveis de laboratório são exemplos típicos, pois os usuários desejam ver o conteúdo, ler os rótulos ou inspecionar visualmente a peça sem precisar abri-la.
Como família de materiais, o poliestireno tem uma longa história em embalagens industriais e de consumo. A razão técnica pela qual ele continua relevante é simples: é fácil de processar, flui bem em seções finas e proporciona uma aparência brilhante, semelhante ao vidro, logo após a moldagem.
| Propriedade | Faixa típica de GPPS | Por que isso é importante na moldagem por injeção transparente |
|---|---|---|
| Transmissão de luz | Alto, frequentemente acima de 85% para notas claras. | Garante a transparência óptica em tampas, coberturas e peças de exibição. |
| temperatura de deflexão térmica | Aproximadamente entre 80 °C e 95 °C, dependendo da classificação e da carga de teste. | Limita o uso em sistemas de enchimento a quente e em altas temperaturas. |
| Resistência à tracção | Normalmente entre 45 MPa e 55 MPa. | Boa rigidez, mas resistência a impactos limitada. |
| Densidade | Aproximadamente 1,04 a 1,06 g/cm³ | Auxilia no planejamento de custos e na estimativa de peso das peças. |
Essas características tornam o GPPS fácil de posicionar: é transparente e rígido, mas não é a melhor escolha quando o produto estará sujeito a quedas, flexão excessiva ou calor prolongado.
Os melhores produtos transparentes moldados por injeção, feitos com poliestireno GPPS.
Os melhores produtos GPPS são aqueles que se beneficiam de clareza, geometria simples e demanda mecânica moderada. Em outras palavras, a peça deve ter boa aparência em primeiro lugar e resistir ao manuseio normal do consumidor em segundo.
As embalagens transparentes para cosméticos são um dos casos de uso mais fortes. Estojos compactos, bandejas de amostras, expositores e encartes transparentes para cosméticos utilizam GPPS porque o brilho e a apresentação visual influenciam o apelo na prateleira mais do que a resistência ao impacto.
As embalagens para contato com alimentos e para o varejo também são adequadas quando o produto se destina a produtos secos, de uso único ou com vida útil curta. Tampas transparentes, inserções tipo clamshell, porta-condimentos e bandejas de exposição são comuns porque o GPPS (Sistema de Produção em Massa com Processamento de Materiais) permite ciclos de produção rápidos e baixo custo unitário.
Os descartáveis de laboratório e diagnóstico são outra categoria prática. Itens do tipo placa de Petri, bandejas de amostras e acessórios de observação geralmente priorizam a inspeção óptica, a aparência limpa e a moldagem consistente em detrimento da resistência.
Artigos de papelaria e produtos de escritório também funcionam bem. Réguas, compassos, porta-recados, tampas de caneta e acessórios de mesa transparentes são frequentemente feitos com GPPS porque os usuários valorizam a transparência e a rigidez.
| Categoria de produto | Por que o GPPS é adequado? | Limitação comum | Alternativa típica |
|---|---|---|---|
| Estojos e acessórios para cosméticos | Alto brilho, excelente nitidez visual, baixo custo | Pode rachar se cair | SAN ou PMMA para melhor qualidade óptica, HIPS para maior resistência. |
| Bandejas para alimentos e tampas transparentes | Moldagem rápida, sensação rígida, baixo custo de material | Não é ideal para líquidos quentes. | PP ou PET para melhor resistência ao calor |
| Materiais descartáveis de laboratório | Inspeção clara, repetibilidade dimensional | Fragilidade sob tensão | PP para resistência química |
| Peças de papelaria | Acabamento atraente, processamento fácil | Menor resistência ao impacto | ABS para carcaças mais resistentes |
Se a peça precisar ser transparente, rígida e barata, o GPPS geralmente merece um lugar na lista de opções.
Quando o poliestireno GPPS é melhor que SAN, HIPS ou PMMA
O GPPS é melhor que SAN, HIPS ou PMMA somente quando as prioridades do produto são ponderadas corretamente. A resina ideal não é aquela com a melhor propriedade individual; é aquela que melhor se adapta ao ambiente de serviço completo do produto.
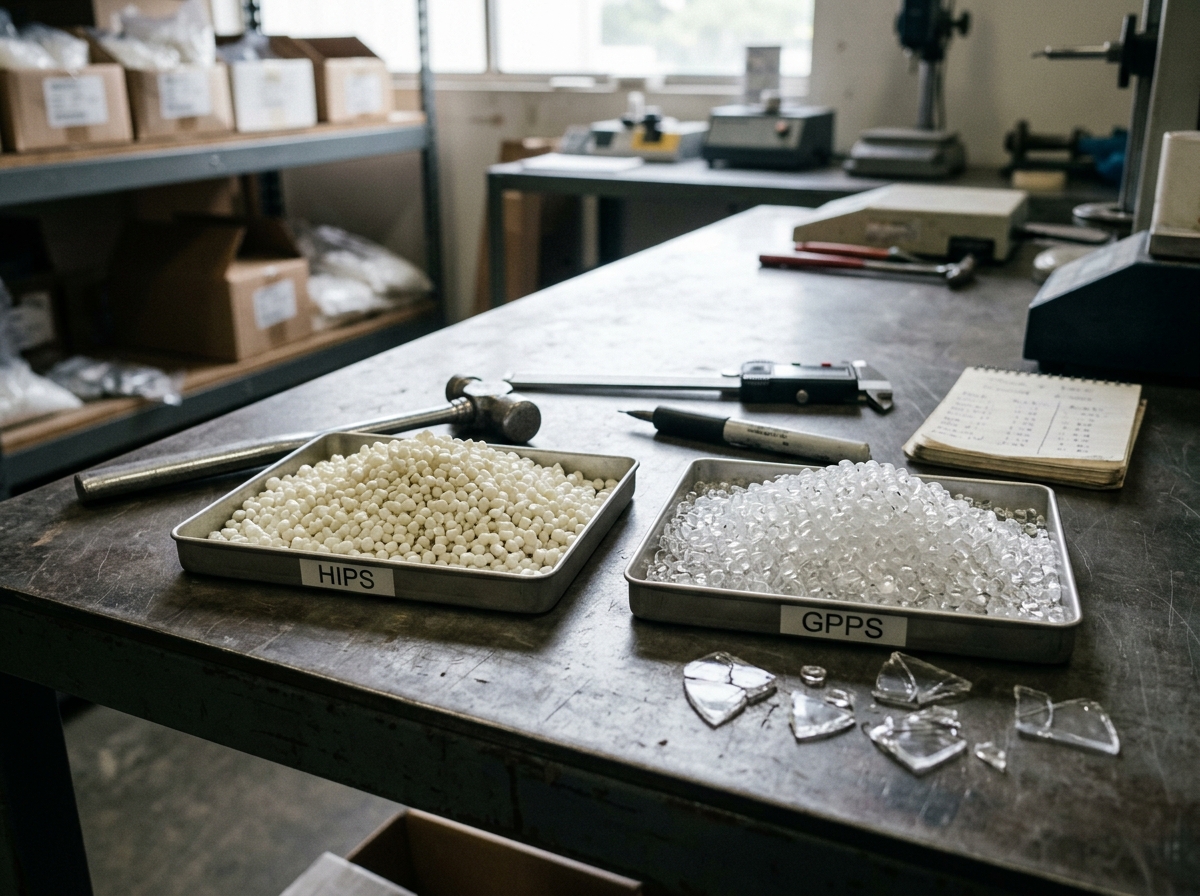
Em comparação com o HIPS, o GPPS oferece melhor transparência e brilho superficial, mas o HIPS é muito mais resistente a impactos, pois os modificadores de borracha melhoram a sua tenacidade. Para peças que precisam suportar quedas repetidas, o HIPS geralmente é mais seguro.
Em comparação com o SAN, o GPPS costuma ser mais barato e mais fácil de obter para peças transparentes de uso geral, enquanto o SAN normalmente oferece melhor resistência química e uma resistência térmica ligeiramente superior. O SAN é útil quando o produto transparente entrará em contato com óleos, agentes de limpeza ou temperaturas de serviço mais elevadas.
Em comparação com o PMMA, o GPPS geralmente apresenta qualidade óptica inferior, mas costuma ser mais fácil de justificar economicamente. O PMMA oferece excelente transparência e resistência às intempéries, porém é mais caro e pode ser mais suscetível a fissuras por tensão em alguns projetos.
| Material | Clareza | Resistência ao impacto | Resistência ao calor | Posição de custo |
|---|---|---|---|---|
| GPPS | Alto | Baixo | Moderado | Do mais baixo ao mais baixo |
| QUADRIS | Baixo a médio | Alto | Moderado | Baixo |
| SAN | Alto | Médio | Médio a alto | Médio |
| PMMA | Muito alto | Baixo a médio | Médio | Médio a alto |
Essa comparação explica a lógica de compra: os GPPS se destacam em programas claros, rígidos e sensíveis a preços, enquanto os outros se saem melhor quando o ambiente se torna mais rigoroso.
Regras de projeto transparentes para moldagem por injeção de poliestireno GPPS.
Uma boa moldagem por injeção transparente com GPPS começa com o controle do projeto, e não apenas com as configurações da máquina. Como o GPPS é relativamente frágil, a geometria da peça deve reduzir a concentração de tensões e evitar afundamentos, fragilidade na linha de solda e danos durante a ejeção.
A primeira regra é manter a espessura da parede uniforme. Transições de espessura variável criam tensões internas e distorções visíveis, o que é especialmente evidente em peças transparentes, pois o usuário consegue ver todos os defeitos.
O posicionamento do bico de injeção é mais importante do que muitos compradores imaginam. Um bico mal posicionado pode criar marcas de fluxo, linhas de junção ou jatos visíveis, o que reduz a qualidade óptica que torna o GPPS valioso em primeiro lugar.
O ângulo de inclinação e o design de ejeção também são importantes. Peças transparentes geralmente mostram marcas de pinos extratores e arranhões com mais facilidade, portanto, cavidades polidas e ângulos de liberação controlados são importantes para peças com acabamento estético.
- Mantenha a espessura da parede o mais uniforme possível para reduzir o afundamento e a deformação.
- Evite cantos vivos; use raios generosos para diminuir a concentração de tensão.
- Posicione os portões onde as linhas de solda ficarão escondidas ou menos visíveis.
- Utilize superfícies de moldes polidas quando a aparência óptica for um diferencial de venda.
- Projetado para ejeção com baixo estresse, evitando o branqueamento e o rachamento.
Em muitos projetos, o acabamento do molde é tão importante quanto a qualidade da resina, pois a transparência se perde rapidamente se a cavidade deixar linhas de fluxo, névoa ou marcas de arrasto.
Processamento de janelas que ajudam os GPPS a permanecerem livres de problemas.
A estabilidade do processamento é o que diferencia uma peça GPPS transparente de uma peça opaca. A resina não tolera secagem descuidada, superaquecimento ou cisalhamento excessivo tão facilmente quanto um plástico comum mais tolerante.
As temperaturas típicas de fusão para GPPS geralmente variam de 180 °C a 250 °C, dependendo da classe do material, da máquina e da geometria da peça. Manter-se dentro de uma faixa de processo controlada ajuda a preservar a transparência e a reduzir a degradação.
A velocidade de injeção deve ser escolhida para preencher a cavidade antes que o material fundido congele, mas não tão agressiva a ponto de gerar marcas de queimadura ou defeitos de ar aprisionado. Para peças transparentes, a ventilação e o equilíbrio do fluxo podem ser tão importantes quanto a força de fechamento.
O tempo de ciclo pode ser vantajoso porque o GPPS geralmente processa bem peças de paredes finas. Em aplicações de embalagens e displays de alto volume, isso pode melhorar a produtividade e reduzir o custo por peça em comparação com polímeros transparentes mais exigentes.
| Fator de Processamento | Orientações práticas | Efeito na qualidade da peça |
|---|---|---|
| temperatura de fusão | Aproximadamente entre 180 °C e 250 °C. | Temperaturas muito altas podem amarelar ou degradar a peça. |
| Temperatura do molde | Geralmente mantida em temperatura moderada para uma solidificação rápida. | Afeta o brilho, a contração e a ejeção. |
| Taxa de cisalhamento | Mantenha o equilíbrio para evitar o clareamento da pele causado pelo estresse. | Controla a névoa e a aparência da linha de solda. |
| Ventilação | Essencial para peças finas e transparentes | Reduz marcas de queimadura e disparos incompletos. |
Para validação óptica, muitas equipes utilizam ASTM D1003 Para medir a opacidade e a transmitância luminosa. Isso é importante porque uma peça transparente que parece clara a olho nu ainda pode não atender a um requisito quantitativo de opacidade.

Controles de qualidade e padrões utilizados na moldagem por injeção de GPPS transparente
O controle de qualidade para GPPS deve se concentrar na aparência, dimensões e desempenho em serviço, e não apenas em se a peça preenche a cavidade. Produtos transparentes falham quando problemas de transparência, encaixe ou fragilidade aparecem após o primeiro lote de produção.
A verificação dimensional geralmente está alinhada com ISO 20457:2018, que fornece orientações sobre tolerâncias para peças moldadas por injeção. Isso é especialmente útil quando tampas transparentes, clipes ou encaixes precisam se ajustar a componentes adjacentes sem tensão.
Os testes ópticos são igualmente importantes. Medição de opacidade por ASTM D1003 Ajuda os compradores a comparar fornecedores usando um método reproduzível em vez de apenas julgamento visual subjetivo.
Para a verificação das propriedades dos materiais, muitos laboratórios também utilizam como referência a norma ASTM D638 para propriedades de tração e a ASTM D790 para propriedades de flexão, embora o plano de testes exato dependa da aplicação final.
| Área de teste | Padrão comum | Contra o que protege |
|---|---|---|
| Tolerância dimensional | ISO 20457:2018 | Problemas de encaixe e retrabalho de montagem |
| Névoa e transparência | ASTM D1003 | Defeitos ópticos e rejeição por parte do cliente |
| Desempenho de tração | ASTM D638 | Falha frágil inesperada |
| Desempenho de flexão | ASTM D790 | Pontos fracos nos clipes e traços finos |
Para os compradores, este é o ponto crucial: a qualidade das peças GPPS é mensurável, não subjetiva, e as normas fornecem às equipes de compras uma linguagem comum para a comparação de fornecedores.
Onde o poliestireno GPPS não deve ser usado
O GPPS não deve ser usado em situações onde impacto, altas temperaturas ou exposição a produtos químicos sejam os principais requisitos. O material é transparente e eficiente, mas não é universal.
Se o produto for derrubado, flexionado ou manuseado de forma brusca, a fragilidade se torna um risco real. É por isso que caixas de armazenamento, invólucros reutilizáveis e ferramentas manuais estão sendo substituídos, em sua maioria, por HIPS, ABS, PP ou plásticos de engenharia.
Se a peça entrar em contato com líquidos quentes ou operar perto de temperaturas elevadas, o GPPS pode amolecer prematuramente, comprometendo seu desempenho. Nesses casos, o PP, o PET, o SAN ou resinas de engenharia costumam ser mais adequados.
Se a resistência química for importante, especialmente a óleos, produtos de limpeza ou solventes, o projeto deve ser verificado cuidadosamente antes de optar pelo GPPS, pois podem surgir fissuras por tensão em ambientes agressivos.
- Não escolha GPPS para caixas de distribuição sujeitas a quedas.
- Não utilize GPPS para embalagens de enchimento a quente ou peças próximas ao calor.
- Não utilize GPPS em ambientes expostos a solventes ou quimicamente agressivos.
- Não escolha GPPS quando a peça precisar sofrer flexão repetida sem rachar.
Essa é uma das razões pelas quais a seleção de materiais é uma decisão sistêmica: aparência, custo, montagem e ambiente de uso precisam estar alinhados.
Como os compradores podem especificar GPPS para um projeto de moldagem por injeção transparente
Solicitações de cotação (RFQs) claras levam a peças GPPS melhores, porque os fornecedores podem cotar a especificação correta, as premissas de projeto do molde e as verificações de qualidade desde o início.
Os compradores devem especificar o nível de transparência desejado, o brilho esperado, as dimensões pretendidas, o método de montagem e se a peça é decorativa, descartável ou reutilizável. Esses detalhes afetam diretamente a escolha da resina e os parâmetros do processo.
Também ajuda a definir critérios de aceitação para opacidade, cor, deformação e defeitos visíveis. Sem esses limites, um fornecedor pode atender aos requisitos básicos de enchimento, mas ainda assim não atingir o padrão visual esperado pelo comprador.
Para programas que necessitam de fornecimento constante, a consistência do material entre os lotes é crucial. Um comportamento de fusão ou uma resposta óptica ligeiramente diferente pode alterar a aparência final, mesmo que a denominação da classe permaneça a mesma.
- Defina se a peça é estética, funcional ou ambas.
- Metas de transparência do Estado e quaisquer limites de poluição atmosférica.
- Liste as condições de exposição ao calor, impacto e produtos químicos.
- Fornecer interfaces de montagem e dimensões com tolerâncias críticas.
- Confirme se a peça requer conformidade para contato com alimentos ou uso em laboratório.
Em termos de aquisição, o melhor projeto GPPS é aquele com a ficha técnica mais clara.
Resposta prática: Quais produtos são melhor fabricados com GPPS?
Os melhores produtos fabricados com poliestireno GPPS são peças transparentes, rígidas e de baixa tensão, onde a aparência e o custo importam mais do que a resistência. Embalagens de cosméticos, tampas transparentes, peças para displays, artigos de papelaria e descartáveis de laboratório simples são os exemplos mais adequados.
Se o seu produto precisa resistir a quedas, calor ou abuso mecânico repetido, o GPPS geralmente não é a escolha certa. Por outro lado, se o seu produto precisa ter uma aparência impecável, manter-se rígido e econômico em processos de moldagem por injeção transparente de alto volume, o GPPS costuma ser a solução ideal.
Essa é a regra fundamental para a tomada de decisões: usar GPPS quando a clareza e a economia forem prioridades, e optar por materiais mais resistentes ou com maior resistência ao calor quando o ambiente de serviço assim o exigir.
Perguntas frequentes
1. Qual é a principal vantagem do GPPS na moldagem por injeção transparente?
O GPPS oferece alta transparência, aparência brilhante e baixo custo, o que o torna uma escolha prática para peças rígidas transparentes.
2. O GPPS é melhor que o HIPS para produtos transparentes?
Sim, se o objetivo for a transparência, pois o HIPS é muito mais resistente a impactos, mas bem menos transparente.
3. O GPPS pode ser usado para embalagens de alimentos?
Sim, para algumas aplicações de embalagens secas, de curta duração ou para exibição, mas o projeto deve levar em consideração o calor e os requisitos regulamentares.
4. Quais são os maiores defeitos na moldagem transparente de GPPS?
Problemas comuns incluem névoa, linhas de solda, marcas de queimadura, afundamento, empenamento e esbranquiçamento por tensão devido à ejeção ou manuseio inadequados.
5. Como você testa a clareza em peças GPPS?
A opacidade e a transmitância luminosa são comumente medidas usando ASTM D1003.
6. Qual norma auxilia no controle das tolerâncias de peças moldadas por injeção?
ISO 20457:2018 É comumente usado como referência para tolerâncias de plásticos moldados por injeção.
7. O que os compradores devem perguntar aos fornecedores antes de encomendar peças para sistemas GPPS?
Os compradores devem questionar sobre metas de clareza, suposições de contração, limites de opacidade, estratégia de injeção, acabamento do molde e se a peça pode suportar seu ambiente de serviço real.